
セラミック・ターボチャジャー
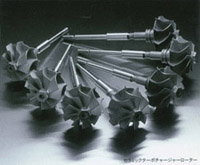
レシプロエンジンの有力な代替機関としてガスタービンが研究開発されてきた。特に熱効率向上の観点からタービン入り口温度の高温化が必要で、耐熱材料としてセラミックの採用が検討されてきた。この技術を乗用車用ターボチャージャに応用し、ターボラグを改善した。
ガスタービンに比べターボチャージャの温度は1200Kと低いため、破壊靭性と強度の高い窒化珪素を選択した。成形はガスタービンと同様にブレードリング部とシャフト部を別々に成形し一体化している。製法としてガス圧焼結法を採用し、三次元有限要素解析で形状の最適化をはかることにより、高強度のロータを得ることができた。金属製ロータと異なり
1)背板部から軸へ向かっての手-パ形状
2)背板部から軸部の接続形状
3)翼先端部から根元部への肉厚分布
4)イクスデューサ側のハブ形状
5)翼の肉厚形状に留意して
設計されている。
軸は強度、製造コストの面から金属軸を用いた。基本組成、熱膨張係数の著しく異なる異種材料の接合は技術的に難しい。接合位置、要求強度、耐熱性などを考慮して、各種接合法を検討し、軸折損時にエンジンへの影響の少ない高音部接合とし、接合法としてろう付、及び焼ばめを選定した。
ホットスピンテストを実施すると共に、Slow Crack Growth理論に基づく亀裂伸展速度の定数をもとめ、寿命予測を行った。寿命には強度と負荷の影響が大きいが、強度は初期欠陥の長さの関数となる。最大欠陥の長さに相当する破壊応力を求め、この破壊応力に相当する応力をロータに負荷すると、残存したロータ内に残存する欠陥の長さは許容最大欠陥長さ以下になっている。このアイデアに基づいて保証試験を実施し、品質を保証した。
回転体アッシーの回転慣性モーメントは約34%低減し、ターボチャージャが0から10万rpmに達するまでの時間は約36%向上した。
| 保管場所 | 日産自動車(株)車両先行開発部 (〒243-0192 神奈川県厚木市岡津古久560-2) |
|---|---|
| 製作(製造)年 | 1985 |
| 製作者(社) | 日産自動車 株式会社 |
| 資料の種類 | その他(資料) |
| 現状 | 保存・非公開 |
| 会社名 | 日産自動車(株) |
| 通称名 | セラミック・ターボチャジャー |
| 搭載車名 | フェアレディZ |
| 製作年 | 1985 |
| 構造・方式・手段・方法等 | 窒化珪素セラミック製ターボロータを射出成形後焼結し,金属軸にろう付けと焼ばめにより接合。最大許容欠陥長さに相当する応力を負荷し,残存したロータを選択することにより,寿命を保証している。 |
| 機能・作用等 | 高温強度が高い軽量材料として,比重が耐熱金属の半分以下の脆性材料であるセラミックをロータを金属軸に接合し,回転慣性モーメントを低減した。ターボ過給機で問題となる,過渡時の遅れ(加速時のターボラグ)を低減した。 |
| 効果 | 回転慣性モーメントを約2/3に低減。加速応答性を向上 |
| 参考文献 | ・日産技報 Vo21 P125~134 1985 ・SAE Paper861128 ・第14回日本ガスタービン学会 講演会前刷 ・日本機械学会 北陸地方講演会 ・日本学術振興会 高温セラミック材料第124委員会、将来加工技術第136委員会など |
